磨床加工后有哪些质量检测要求?
发布日期:2026-10-26 00:00 来源:http://www.szfuja.com 点击:
磨床作为精密加工领域的核心设备,主要承担硬材料的高精度成型与精密表面制备任务,其加工质量直接决定零件的服役性能与寿命,因此磨后质量检测需覆盖多维度、高要求的标准化流程,具体检测要求可归纳为以下核心方面。
首先是尺寸精度检测,磨床加工的零件尺寸公差多处于IT5-IT7级,远高于车削、铣削等粗加工工艺,检测需严格遵循标准环境要求:温度控制在20±2℃、相对湿度≤65%,避免温度差导致金属热胀冷缩,产生0.001mm以上的检测误差。常用检测工具包括:外径千分尺(精度0.001mm)用于轴类外圆尺寸的逐点测量;三点内径千分尺或杠杆百分表用于高精度内孔的尺寸检测,可抵消圆度误差带来的读数偏差;批量生产的中小孔零件,采用光滑极限塞规快速判定合格性;复杂曲面如航空发动机叶片型面,则需通过三坐标测量仪采集点位数据,与设计模型比对偏差,确保尺寸符合图纸要求。
其次是形位精度检测,磨后零件的形位误差直接影响装配后的运动精度,核心检测项包括圆度、圆柱度、同轴度、跳动、平行度等。例如轴承套圈的圆度误差需控制在0.002mm以内,否则会加剧滚动体的磨损;传动轴的径向跳动超差,会导致高速运转时产生偏心振动,影响设备稳定性。检测圆度采用圆度仪采集零件轮廓曲线,分析各点与理想圆的偏差;跳动检测则将零件夹持在顶尖上,百分表沿零件圆周或端面移动一周,读取最大读数即为跳动值;导轨类零件的直线度检测需借助平板与百分表,通过导轨移动的读数差计算误差,确保安装后运动顺畅。
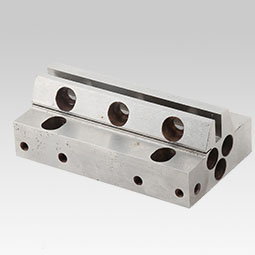
第三是表面质量与完整性检测,这是磨后检测的重点,直接关联零件的耐磨性、疲劳强度与耐腐蚀性。其一为表面粗糙度,磨床加工的表面粗糙度Ra通常要求0.008μm~1.6μm,高精度镜面磨削可达Ra0.001μm,检测采用表面粗糙度仪定量测量,或与原厂标准样块对比定性判定;其二是表面烧伤与磨削裂纹,磨削过程中砂轮钝或磨削参数不合理会产生高温,导致零件表面金相组织回火软化,检测时采用稀酸蚀法,烧伤区域会呈现暗褐色腐蚀斑,或目测观察烧伤部位的暗哑光泽;对于淬火合金钢等关键零件,需采用磁粉探伤或荧光探伤检测隐蔽的磨削裂纹,避免服役中突然断裂;其三是表面残余应力,磨削产生的拉应力易导致零件变形开裂,高端零件需通过X射线衍射法检测,要求表面为压应力,提升疲劳寿命。
此外,针对航空航天、精密轴承等领域的特殊零件,还需补充显微硬度检测(维氏硬度计,烧伤区域硬度会下降20%以上)、螺纹牙型半角偏差检测等。检测流程需按“外观预检→尺寸检测→形位检测→表面完整性检测”的顺序进行,关键零件全检,批量零件按抽样标准抽检,所有检测数据需留存追溯,确保磨后质量符合工艺要求。(全文约1010字)



 阿里旺旺


